Kāpēc finieris plaisā lobīšanas laikā?
Veneera plaisāšana lobīšanas laikā rada nopietnas problēmas saplākšņa ražotājiem. Tā samazina materiāla izmantošanas efektivitāti, pārtrauc ražošanu un palielina ražošanas izmaksas. Vēl ļaunāk, bojāts veneers var ietekmēt gatavā saplākšņa saķeres kvalitāti un izskatu.
Tad kāpēc veneers plaisā lobīšanas laikā? Mūsu pieredzē vairāki faktori darbojas kopā. Tie ietver koksnes mitrumu, baļķa temperatūru, naža stāvokli, mašīnas iestatījumus un dabiskās koksnes īpašības. Šo faktoru izpratne palīdz ražotājiem ražot augstas kvalitātes veneera loksnes ar mazāk defektiem.
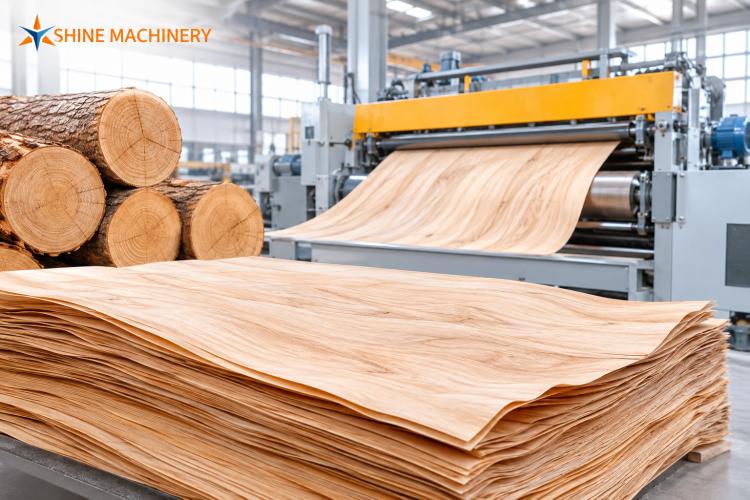
1. Nevienmērīgs baļķu mitrums un temperatūra
Baļķu sagatavošanai ir svarīga loma veneera ražošanā. Pirms lobīšanas ražotāji parasti karsē baļķus, izmantojot tvaicēšanu vai karstā ūdens apstrādi. Šis process mīkstina koksni un atvieglo griešanu.
Tomēr nepietiekama kondicionēšana var radīt nevienmērīgu griešanas pretestību. Tad nazis ar grūtībām spēj vienmērīgi atdalīt koksnes šķiedras. Tā rezultātā finierī var veidoties dziļas plaisas, raupja virsma vai negaidīti šķēlumi.
Kā uzlabot baļķu kondicionēšanu
Mēs iesakām pievērst uzmanību šiem faktoriem:
Baļķa temperatūra: Uzturiet piemērotu temperatūru visā baļķī.
Mitruma saturs: Izvairieties no pārmērīgas žāvēšanas pirms lobīšanas.
Karsēšanas laiks: Pielāgojiet kondicionēšanas laiku atbilstoši koksnes sugai un baļķa diametram.
Temperatūras vienmērība:Nodrošiniet, ka ārējās un iekšējās sekcijas saņem pietiekamu siltumu.
Dažādas koksnes sugas prasa atšķirīgas kondicionēšanas metodes. Tāpēc operatoriem pirms lielu ražošanas partiju uzsākšanas jāpārbauda piemērotie apstākļi.
2. Neasi vai nepareizi noregulēti lokošanas naži
Atšķērēšanas nazis tieši nosaka griešanas kvalitāti. Neass asmens prasa lielāku griešanas spēku un rada vairāk berzes. Tā vietā, lai veidotu gludu finiera lentu, tas var saplēst koksnes šķiedras un radīt nevienmērīgas malas.
Nepareiza naža ģeometrija arī var radīt problēmas. Piemēram, nepiemērots naža leņķis var palielināt griešanas pretestību. Pārmērīga brīvkustība var radīt raupju virsmu un nestabilu griešanu.
Praktiski naža apkopes padomi
Mūsu ieteiktās apkopes prakses ietver:
Pārbaudiet naža asmeni pirms katras ražošanas maiņas.
Uzasiniet vai nomainiet asmeņus, kad operatori pamana griešanas pasliktināšanos.
Pārbaudiet naža izlīdzinājumu visā griešanas platumā.
Uzturiet vienmērīgu naža brīvkustību un griešanas ģeometriju.
Noņemiet koksnes skaidas un citus atkritumus ap griešanas zonu.
Ass nazis dara vairāk nekā tikai uzlabo izskatu. Tas arī samazina nevajadzīgas mašīnas slodzes un ražošanas pārtraukumus.
3. Nepareizi iestatīta spiediena josla
Spiediena stienis kontrolē to, kā koksne uzvedas rotācijas lobīšanas laikā. Tas atbalsta baļķa virsmu un palīdz kontrolēt koksnes saspiešanu griešanas zonas tuvumā.
Kad spiediens kļūst nepietiekams, koksnes šķiedras var pārmērīgi atdalīties. Šis stāvoklis rada dziļākas virpas plaisas lobīto finieru vaļīgajā pusē. Pārmērīgs spiediens arī var izraisīt problēmas, tostarp saspiešanu, izliekšanos un nevienmērīgu biezumu.
Kā regulēt spiediena stieņa iestatījumus
Operatoriem jāņem vērā vairāki svarīgi punkti:
Turiet spiediena stieni paralēli nazim.
Regulējiet spraugu atbilstoši mērķa finiera biezumam.
Uzturiet piemērotu spiedienu visā lobīšanas procesā.
Pārbaudiet spiediena stieni, vai tam nav nodiluma un virsmas bojājumu.
Uzraugiet finiera biezumu un pārbaudes dziļumu ražošanas laikā.
Pareizi spiediena iestatījumi palīdz ražot gludākas, stabilākas finiera loksnes. Tomēr ideālie iestatījumi ir atkarīgi no koksnes sugas, biezuma un mašīnas konstrukcijas.
4. Pārmērīgs lobīšanas ātrums
Ražošanas efektivitātei ir nozīme, īpaši lielās saplākšņa rūpnīcās. Tomēr līmēšanas ātruma palielināšana, nepielāgojot citus parametrus, var samazināt finiera kvalitāti.
Lieli griešanas ātrumi var palielināt griešanas spēkus un padarīt līmēšanas procesu mazāk stabilu. Līdz ar to finiera lentēs var veidoties dziļākas plaisas vai nelīdzenas virsmas.
Mēs uzskatām, ka stabila ražošana ir svarīgāka par vienkāršu maksimālā ātruma tiekšanos. Ražotājiem būtu jāsaskaņo līmēšanas ātrums ar naža stāvokli, baļķa temperatūru un spiediena stieņa iestatījumiem.
5. Dabiskie koksnes defekti un šķiedru struktūra
Dažkārt iekārta darbojas pareizi, bet problēmas rada pati koksne. Koksnē ir dabiskas blīvuma, šķiedru virziena un šķiedru struktūras atšķirības.
Zari, iekšējas plaisas, reakcijas koksne un neregulāra šķiedra var pārtraukt nepārtrauktu līmēšanu. Šīs īpašības var izraisīt lokālu šķelšanos vai vājas vietas finierī.
Kā samazināt ar materiālu saistītus defektus
Pirms līmēšanas ražotājiem būtu:
Pārbaudiet baļķus, vai nav redzamu plaisu un bojātu posmu.
Ja nepieciešams, noņemiet nepiemērotās koksnes vietas.
Šķirojiet baļķus pēc sugas un diametra.
Identificējiet pārmērīgus zarus un neregulāru šķiedru.
Pielāgojiet lobīšanas parametrus dažādiem koksnes materiāliem.
Laba izejvielu sagatavošana nodrošina stabilāku pamatu konsekventai ražošanai.
6. Vai finiera žāvēšana var padarīt esošās plaisas sliktākas?
Jā. Lai gan plaisāšana bieži sākas lobīšanas laikā, turpmākā žāvēšana var padarīt esošos defektus pamanāmākus.
Svaigi lobīti finieri satur ievērojamu mitruma daudzumu. Žāvēšanas laikā koksnes šķiedras saraujas, mitrumam izplūstot no materiāla. Esošās plaisas un dziļi virpas iegriezumi var kļūt redzamāki nevienmērīgos žāvēšanas apstākļos.
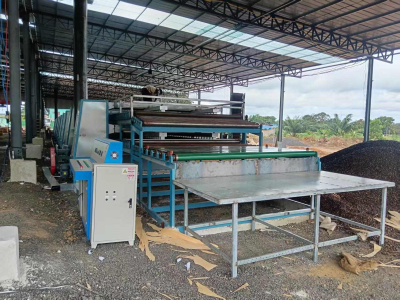
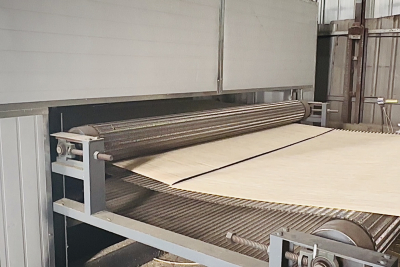
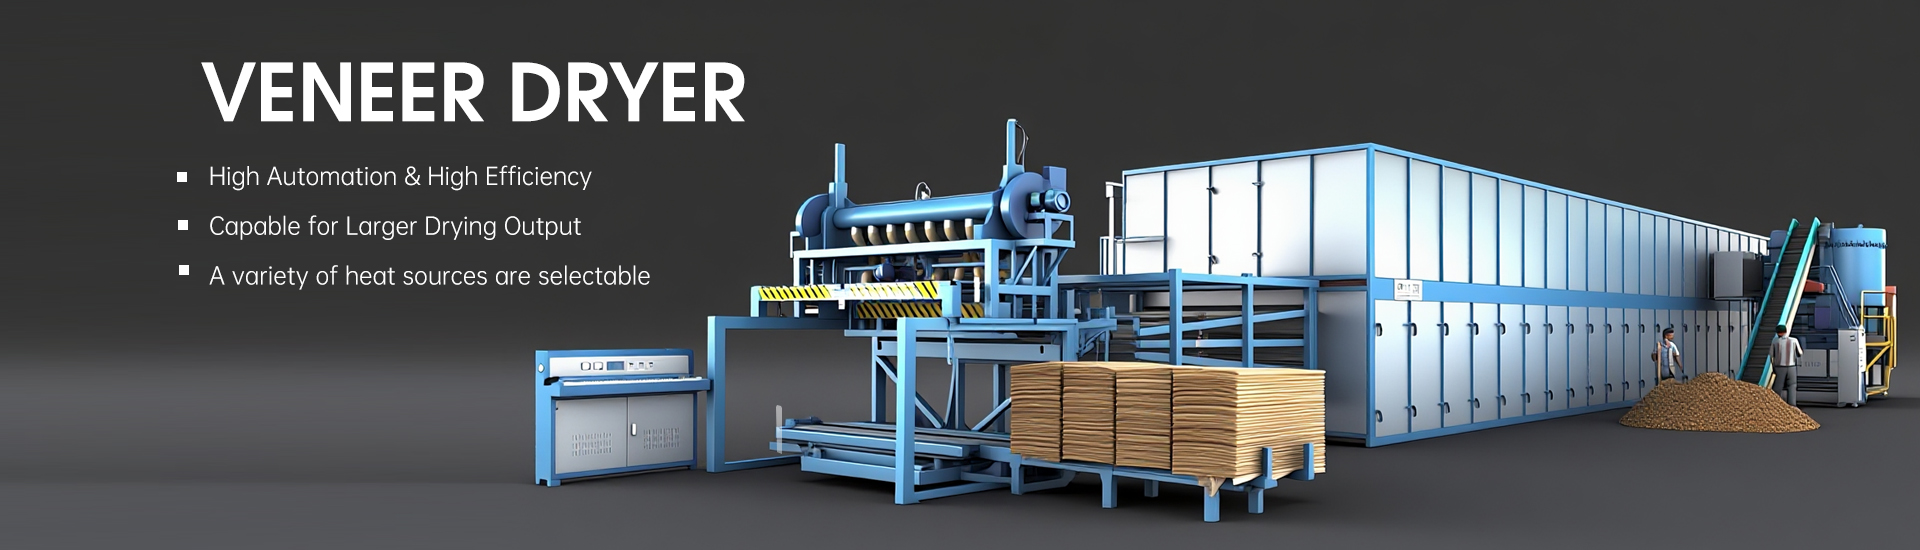
Pareizi konfigurēts Veneera žāvēšanas mašīna palīdz ražotājiem kontrolēt temperatūru, gaisa plūsmu un žāvēšanas ātrumu. Šie faktori ietekmē mitruma vienmērīgumu un lobītā veneera galīgo stāvokli.
Mēs iesakām uzraudzīt šādus parametrus:
Sākotnējais veneera mitruma saturs (%).
Galīgais mitruma saturs (%).
Žāvēšanas temperatūra (°C).
Konveijera ātrums (m/min).
Gaisa cirkulācija un sadale.
Finiera biezums (mm).
Ražotājiem katrai koksnes sugai un biezumam jāizvēlas piemēroti žāvēšanas apstākļi. Pareiza žāvēšana nevar novērst nopietnus lobīšanās bojājumus, bet tā var palīdzēt novērst papildu kvalitātes problēmas.
7. Kā ražot augstas kvalitātes finiera loksnes
Finiera plaisāšanas samazināšana prasa saskaņotu darbību starp izejmateriālu sagatavošanu, mašīnu apkopi un ražošanas kontroli.
Pamatojoties uz šiem apsvērumiem, mēs iesakām vienkāršu pārbaudes kārtību:
Pārbaudes pozīcija |
Ieteicamā darbība |
Baļķa stāvoklis |
Pārbaudīt plaisas un koksnes defektus |
Baļķa sagatavošana |
Uzturēt piemērotu temperatūru |
Lobīšanas nazis |
Uzturiet griešanas malu asu |
Piespiedstienis |
Pārbaudiet izlīdzinājumu un spiedienu |
Lobīšanas ātrums |
Izvairieties no nestabilas darbības |
Finiera biezums |
Uzraugiet biezuma viendabīgumu |
Žāvēšanas process |
Kontrolējiet temperatūru un mitrumu |
Regulāra pārbaude palīdz operatoriem identificēt problēmas pirms tās ietekmē lielas ražošanas partijas.
Secinājums
Venera plaisāšana lobīšanas laikā reti rodas no viena atsevišķa faktora. Slikta baļķu sagatavošana, neasi naži, nepareizi spiediena iestatījumi, pārmērīgs ātrums un dabiskie koksnes defekti var visi veicināt to.
Uzņēmumā Shandong Shine Machinery mēs saprotam, ka finiera kvalitāte ir atkarīga no katra ražošanas posma. Pareiza lobīšana rada labāku sākumpunktu, savukārt kontrolēta žāvēšana palīdz saglabāt vienmērīgu mitrumu un produkta kvalitāti.
Mūsu mērķis ir palīdzēt saplākšņa ražotājiem uzlabot ražošanas efektivitāti, samazināt materiālu atkritumus un sasniegt augstas kvalitātes finiera loksnes.
Meklējat uzticamu finiera žāvēšanas iekārtu? Sazinieties ar Shandong Shine Machinery, lai pārrunātu savas ražošanas prasības un atrastu piemērotu žāvēšanas risinājumu.