Kā samazināt finiera saraušanos: 7 pārbaudītas metodes
Koka finieris šķiet vienkāršs, taču tā žāvēšana prasa rūpīgu kontroli. Nelielas mitruma izmaiņas var ietekmēt tā izmēru, formu un kvalitāti. Pārmērīga saraušanās var izraisīt arī plaisas, grumbas un ražošanas atkritumus. Saplākšņa ražotājiem šīs problēmas var ātri palielināt ekspluatācijas izmaksas.
Uzņēmumā Shandong Shine Machinery mēs saprotam šos ražošanas izaicinājumus. Mēs koncentrējamies uz praktiskiem žāvēšanas risinājumiem, kas palīdz ražotājiem uzlabot lokšņu kvalitāti. Šajā rokasgrāmatā mēs skaidrojam galvenos finiera saraušanās cēloņus un septiņus veidus, kā tos samazināt. Mēs arī apspriežam, kā mūsdienīgas žāvēšanas iekārtas atbalsta stabilu ražošanu.
1. Kas izraisa finiera saraušanos?
Pirms apspriest risinājumus, mums jāsaprot, kāpēc koka finieris saraujas. Koks satur ūdeni savu šūnu sieniņu iekšienē un atvērtajās telpās. Žūšanas laikā koks izdala mitrumu un pakāpeniski maina savus izmērus. Šis dabiskais process rada izmēru izmaiņas, jo īpaši tad, kad mitruma saturs nokrītas zem šķiedru piesātinājuma punkta.
Tomēr ne katrs finiera loksnes saraujas vienādā ātrumā. Koku sugas, biezums, sākotnējais mitrums un žūšanas apstākļi visi ietekmē rezultātu. Slikta procesa kontrole var padarīt normālu saraušanos vēl sliktāku. Tāpēc ražotājiem pirms ražošanas līniju pielāgošanas ir jānoskaidro galvenie cēloņi.
1.1 Dabiskās izmaiņas koksnes struktūrā
Koks dabiski izplešas un saraujas, mainoties tā mitruma saturam. Kad koks zaudē saistīto ūdeni zem šķiedru piesātinājuma punkta, tā šūnu sieniņas saraujas. Šis process izraisa koksnes saraušanos žūšanas laikā. Dažādas koku sugas arī uzrāda atšķirīgas saraušanās īpašības.
Piemēram, blīvas cietkoksnes sugas var uzvesties citādi nekā vieglākas mīkstkoksnes. Arī šķiedru virziens ietekmē izmēru izmaiņas. Tangenciālā saraušanās parasti pārsniedz radiālo saraušanos masīvkokā. Lai gan finierim ir atšķirīga struktūra no bieza zāģmateriāla, tā sākotnējās koksnes īpašības joprojām ir svarīgas.
1.2 Pārmērīgas sākotnējā mitruma svārstības
Svaigi lobīts finieris bieži satur lielu daudzumu ūdens. Tomēr dažādām loksnēm var būt atšķirīgs sākotnējais mitruma līmenis. Baltkoksne, kodolkoksne un dažādas baļķa daļas var uzrādīt ievērojamas atšķirības. Šīs atšķirības padara finiera žāvēšanas procesu grūtāk kontrolējamu.
Ja vienā partijā ir gan mitras, gan salīdzinoši sausas loksnes, var rasties problēmas. Mitrākajām loksnēm nepieciešams ilgāks žāvēšanas laiks. Tikmēr plānākas vai sausākas loksnes var zaudēt mitrumu pārāk ātri. Šī situācija palielina nevienmērīgas finiera žāvēšanas un nekonsekventas produkta kvalitātes risku.
1.3 Nepiemēroti žāvēšanas apstākļi
Augstas temperatūras ne vienmēr nodrošina labākus žāvēšanas rezultātus. Pārmērīgs karstums var pārāk ātri aizvākt virsmas mitrumu. Tikmēr iekšējam mitrumam var būt nepieciešams vairāk laika, lai izkļūtu ārā. Šī nelīdzsvarotība var radīt žāvēšanas spriegumu un citus finiera žāvēšanas defektus.
Nepietiekama gaisa plūsma rada vēl vienu problēmu. Dažas zonas saņem pietiekami daudz karsta gaisa, bet citas paliek salīdzinoši vēsas. Līdz ar to dažādas loksnes var sasniegt atšķirīgus galīgos mitruma līmeņus. Labai žāvēšanas kontrolei ir jālīdzsvaro temperatūra, mitrums, gaisa plūsma un padeves ātrums.
2. Septiņi efektīvi veidi, kā samazināt finiera saraušanos
Ražotāji nevar pilnībā novērst dabiskās koksnes saraušanos. Tomēr viņi var samazināt pārmērīgas izmēru izmaiņas, uzlabojot ražošanas pārvaldību. Šeit ir septiņas praktiskas metodes, ko mēs iesakām finiera ražotājiem.
2.1 Finiera sākotnējā mitruma satura kontrole
Laba žāvēšana sākas pirms finiera ievietošanas žāvētājā. Ražotājiem jāpārbauda svaigu lokšņu sākotnējais mitruma saturs. Uzticams mitruma mērītājs palīdz operatoriem noteikt būtiskas atšķirības starp partijām. Šis vienkāršais solis nodrošina noderīgu sākumpunktu procesa pielāgošanai.
Mēs iesakām šķirot finieri pēc vairākiem faktoriem:
Koksnes suga un blīvums.
Lokšņu biezums un izmēri.
Sākotnējais mitruma saturs.
Bērzu un kodolkoksnes īpašības.
Redzamas plaisas, zari un citi defekti.
Viendabīgas partijas atvieglo žāvēšanas procesa pārvaldību. Tās arī palīdz operatoriem izvēlēties piemērotus žāvēšanas parametrus. Atcerieties, ka žāvētājs nevar kompensēt visas problēmas izejmateriāla sagatavošanā.
2.2 Iestatiet pareizo finiera žāvēšanas temperatūru
Temperatūra tieši ietekmē to, cik ātri finieris izdala mitrumu. Tomēr pareizais iestatījums ir atkarīgs no vairākiem ražošanas apstākļiem. Tie ietver koksnes sugu, biezumu, sākotnējo mitrumu un iekārtas konstrukciju.
Pārāk augsta finiera žāvēšanas temperatūra var palielināt virsmas žūšanas ātrumu. Tā var arī radīt mitruma gradientus un nevajadzīgu žāvēšanas spriegumu. No otras puses, temperatūra, kas paliek pārāk zema, var pagarināt ražošanas laiku.
Mēs iesakām izstrādāt piemērotu temperatūras grafiku, veicot ražošanas testus. Operatoriem, kad iespējams, jāuzrauga arī faktiskā finiera temperatūra. Neļaujiet paļauties tikai uz žāvētāja displeju. Mērķis ir vienmērīga mitruma izvadīšana, nevis vienkārši augstākās iespējamās temperatūras sasniegšana.
2.3. Finiera žāvēšanas ātruma regulēšana
Žāvēšanas ātrumam ir svarīga loma izmēru stabilitātē. Ja finieris zaudē mitrumu pārāk ātri, tā virsma var izžūt pirms iekšējiem slāņiem. Šāds stāvoklis var radīt nevienmērīgu mitruma sadalījumu un iekšēju spriegumu.
Padeves ātrumam jāatbilst faktiskajām žāvēšanas prasībām. Biezākām loksnēm parasti nepieciešams ilgāks žāvēšanas laiks nekā plānākām loksnēm. Dažādām sugām var būt nepieciešami arī atšķirīgi iestatījumi. Tāpēc operatoriem konveijera ātrums jāpielāgo reālajiem ražošanas apstākļiem.
Apsveriet šīs praktiskās pārbaudes:
Salīdziniet ienākošo lokšņu biezumu.
Uzraugiet mitruma līmeni žāvētāja izejā.
Pārbaudiet, vai nav pārmērīgas virsmas izžūšanas.
Pielāgojiet konveijera ātrumu, kad mainās apstākļi.
Reģistrējiet rezultātus katram ražošanas apjomam.
Nedaudz ilgāks žāvēšanas cikls var uzlabot produkta viendabīgumu. Vēl svarīgāk, tas var samazināt atkritumus no pāržāvētām vai nepietiekami izžāvētām loksnēm.
2.4 Nodrošiniet vienmērīgu karstā gaisa cirkulāciju
Gaisa plūsma sadala siltumu pa finiera virsmām. Slikta gaisa plūsma rada temperatūras atšķirības žāvēšanas kamerā. Tā rezultātā dažas loksnes izžūst ātrāk nekā citas.
Efektīva karstā gaisa cirkulācija palīdz uzturēt vienmērīgākus žāvēšanas apstākļus. Operatoriem regulāri jāpārbauda ventilatori, gaisa vadi, filtri un gaisa izplūdes atveres. Aizsprostotas plūsmas var samazināt gaisa plūsmu un radīt nevienmērīgu žāvēšanu.
Mēs iesakām pārbaudīt šādas iekārtas sastāvdaļas:
Cirkulācijas ventilatori un ventilatoru motori.
Gaisa vadi un sadales kanāli.
Filtri un ventilācijas atveres.
Gaisa izplūdes temperatūras atšķirības.
Konveijera izlīdzinājums un iekraušanas apstākļi.
Vienmērīga gaisa plūsma nodrošina labāku finiera kvalitātes kontroli. Tā arī palīdz ražotājiem sasniegt prognozējamākus žāvēšanas rezultātus.
2.5. Gatavā finiera mitruma satura uzraudzība
Žāvēšana jāpārtrauc, kad finieris sasniedz nepieciešamo mitruma līmeni. Pārmērīga žāvēšana tērē enerģiju un var samazināt loksnes elastību. Nepietiekama žāvēšana var arī izraisīt saistīšanas problēmas saplākšņa ražošanas laikā.
Pareizais finiera mitruma saturs ir atkarīgs no koksnes sugas, līmes un galīgā pielietojuma. Dažos ražošanas procesos tiek izmantoti mērķi aptuveni 6%–12% robežās. Tomēr šim diapazonam jābūt tikai sākotnējam atskaites punktam. Ražotājiem ir jāapstiprina savas faktiskās prasības, izmantojot līmes specifikācijas un ražošanas testus.
Mēs iesakām izmērīt vairākas loksnes no dažādām žāvētāja pozīcijām. Ja iespējams, pārbaudiet abas loksnes virsmas un dažādas ražošanas partijas. Šī pieeja sniedz ticamāku informāciju nekā tikai viena ērta parauga testēšana.
2.6. Pakāpenisku žāvēšanas pielāgojumu izmantošana
Pēkšņas žāvēšanas apstākļu izmaiņas var padarīt ražošanu nestabilu. Piemēram, vienlaicīga temperatūras un konveijera ātruma palielināšana apgrūtina problēmu novēršanu. Operatoriem var būt grūti noteikt, kurš pielāgojums izraisīja rezultātu.
Pārvaldītāka pieeja dod skaidrākus rezultātus. Ja iespējams, mainiet vienu galveno parametru vienlaikus. Pēc tam salīdziniet mitruma rādījumus, loksnes izmērus un redzamos defektus.
Šī metode arī palīdz ražotājiem izveidot uzticamu žāvēšanas grafiku. Saglabājiet veiksmīgo iestatījumu ierakstus dažādām koku sugām un biezumiem. Laika gaitā šie ieraksti kļūst par vērtīgām ražošanas zināšanām.
2.7 Uzlabot finiera apstrādi un uzglabāšanu
Žāvēšanas process nebeidzas, kad loksnes iznāk no iekārtas. Nepareiza apstrāde var radīt jaunas mitruma svārstības. Sausais finieris var absorbēt mitrumu no mitrā apkārtējā gaisa. Tas var izraisīt izmēru izmaiņas pirms nākamā ražošanas posma.
Ražotājiem jāievēro vairākas pamatprakses:
Uzglabājiet sauso finieri tīrā, sausā vietā.
Turiet krāvumus prom no tiešas ūdens iedarbības.
Izvairieties no nevajadzīgas pakļaušanas mainīgam mitrumam.
Izmantojiet plakanas un stabilas kraušanas virsmas.
Aizsargājiet loksnes transportēšanas laikā.
Apstrādājiet žāvētu finieri atbilstošā ražošanas grafikā.
Pareiza uzglabāšana palīdz saglabāt žāvēšanas laikā sasniegto mitruma līdzsvaru. Pretējā gadījumā pat labi kontrolēta žāvētava var sniegt neapmierinošus rezultātus.
3. Kā finiera žāvēšanas mašīna palīdz samazināt saraušanos?
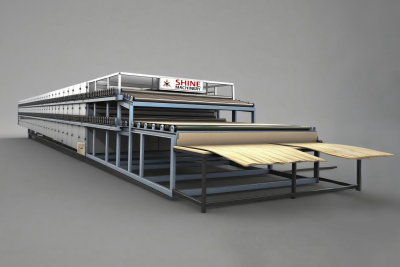
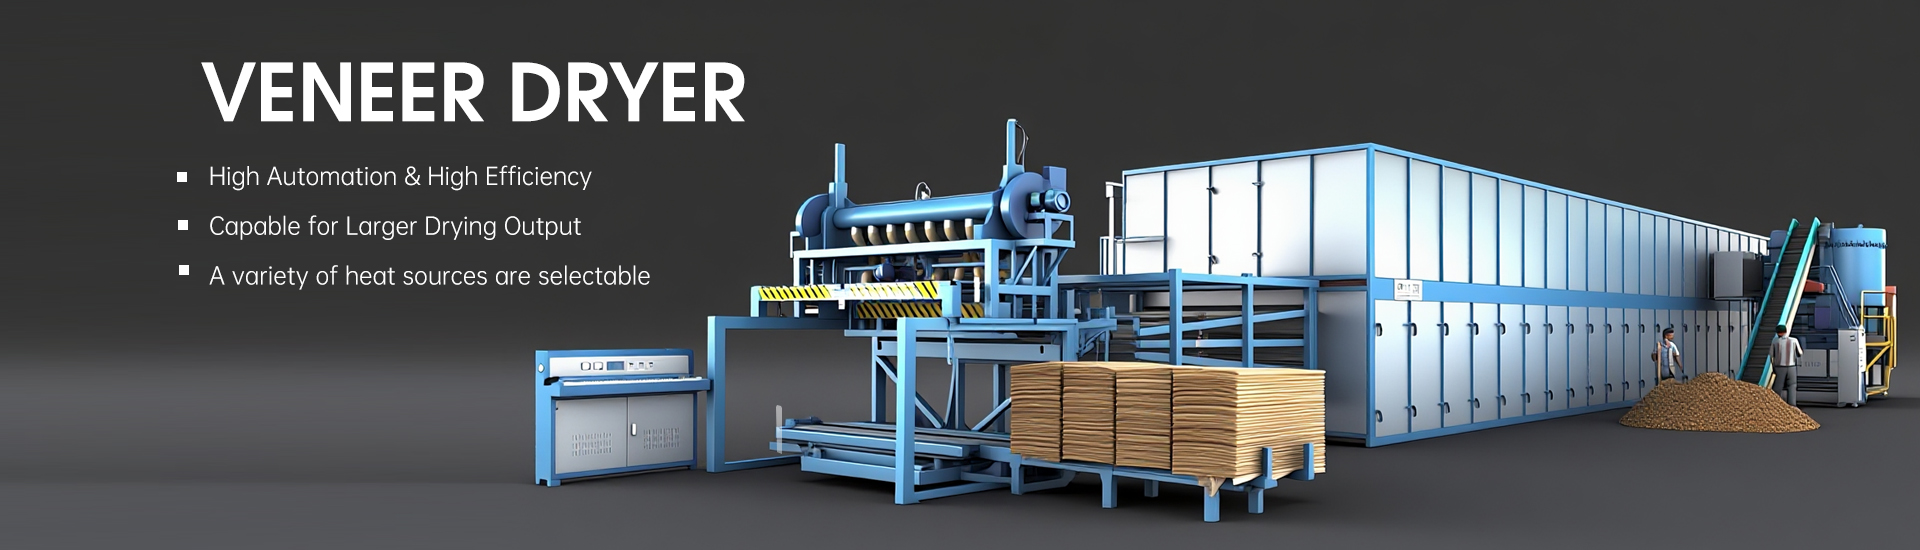
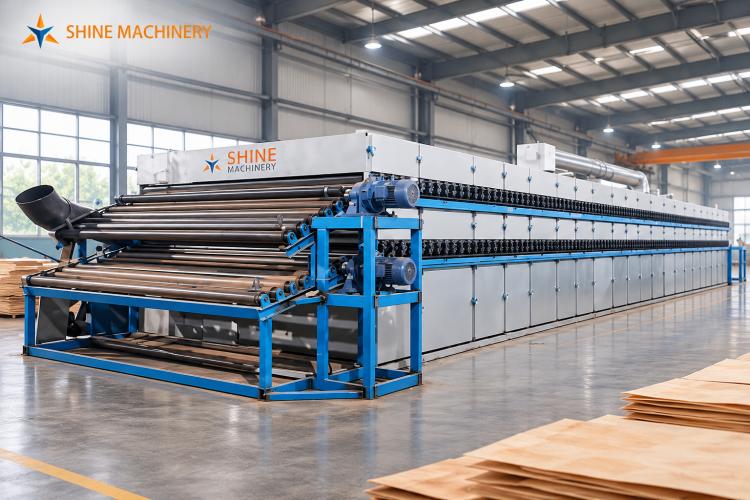
Iekārtas veiktspēja būtiski ietekmē žāvēšanas viendabīgumu. Mūsdienīga rūpnieciskā finiera žāvētava nodrošina kontrolētu sildīšanu un nepārtrauktu gaisa plūsmu. Tā arī palīdz operatoriem pārvaldīt ražošanas ātrumu un žāvēšanas apstākļus.
Uzņēmumā Shandong Shine Machinery mēs koncentrējamies uz praktiskiem iekārtu risinājumiem. Mūsu mērķis ir palīdzēt saplākšņa ražotājiem sasniegt stabilu žāvēšanas veiktspēju. Mēs uzskatām, ka uzticamām iekārtām jāatbalsta gan produktu kvalitāte, gan ražošanas efektivitāte.
3.1 Viendabīgāka temperatūras sadale
Labi projektēta žāvēšanas sistēma sadala siltumu pa visu darba zonu. Tas palīdz samazināt temperatūras atšķirības starp finiera loksnēm. Viendabīga sildīšana arī atvieglo žāvēšanas parametru pārvaldību.
Tomēr temperatūras vienmērība ir atkarīga no iekārtu konstrukcijas un apkopes. Operatoriem regulāri jāpārbauda ventilatori, gaisa vadi un apkures komponenti. Labām iekārtām ir vajadzīgi labi ekspluatācijas ieradumi.
3.2. Labāka gaisa plūsma un mitruma noņemšana
Efektīva gaisa plūsma palīdz noņemt iztvaicēto mitrumu no finiera virsmām. Tā arī veicina vienmērīgāku siltuma pārnesi. Kopā šie faktori uzlabo žāvēšanas procesa stabilitāti.
Ražotājiem jāpievērš uzmanība gaisa ātrumam un mitrumam. Abi ietekmē mitruma noņemšanu un žāvēšanas veiktspēju. Piemērota gaisa plūsmas sistēma var samazināt nevienmērīgas finiera žāvēšanas risku.
3.3. Elastīga žāvēšanas ātruma regulēšana
Nepārtraukta finiera žāvētāja ļauj operatoriem regulēt konveijera ātrumu. Šī elastība palīdz pielāgoties dažādiem lokšņu biezumiem un mitruma apstākļiem. Tā arī atbalsta vienmērīgu ražošanu, mainoties izejvielām.
Piemēram, biezākam finierim var būt nepieciešams ilgāks uzturēšanās laiks. Plānākām loksnēm parasti nepieciešams mazāk laika līdzīgos apstākļos. Operatoriem ir jāpielāgo padeves ātrums atbilstoši faktiskajiem testa rezultātiem.
3.4. Uzlabota ražošanas efektivitāte
Mūsdienu finiera žāvēšanas tehnoloģija apvieno sildīšanas, gaisa plūsmas un konveijera sistēmas. Šīs sastāvdaļas darbojas kopā, lai uzturētu nepārtrauktu ražošanu. Stabila darbība palīdz samazināt nevajadzīgu dīkstāvi un materiālu zudumus.
Piemērota žāvēšanas sistēma arī atbalsta saplākšņa ražošanas procesu. Tā sagatavo finieri līmēšanai, presēšanai un turpmākai apstrādei. Galu galā labāka mitruma kontrole palīdz ražotājiem uzlabot kopējo ražošanas kvalitāti.
4. Biežākie finiera žāvēšanas defekti, no kuriem izvairīties
Saraušanās reti parādās viena pati. Slikti žāvēšanas apstākļi var radīt vairākas saistītas problēmas. Šo defektu atpazīšana palīdz operatoriem agrāk novērst ražošanas problēmas.
Biežs defekts
Iespējamais cēlonis
Ieteicamā darbība
Pārmērīga saraušanās |
Nekontrolēts mitruma zudums |
Pielāgot žāvēšanas apstākļus |
Virsmas plaisas |
Pārmērīgs žāvēšanas spriegums |
Optimizēt temperatūru |
Finiera deformācija |
Nevienmērīgs mitruma sadalījums |
Uzlabot gaisa plūsmu |
Nevienmērīga žāvēšana |
Nekonsekventa siltuma cirkulācija |
Pārbaudīt ventilatorus un gaisa vadus |
Trausls finieris |
Pārmērīga žāvēšana |
Kontrolēt galīgo mitrumu |
Slikta saistvielas saķere |
Nepareizs mitruma saturs |
Pārbaudīt līmes prasības |
Šīm problēmām bieži ir līdzīgi cēloņi. Tāpēc ražotājiem būtu jāizvērtē viss žāvēšanas process, nevis jākoncentrējas uz atsevišķiem defektiem.
4.1. Izvairīšanās no pārmērīgas un nepietiekamas žāvēšanas
Abi apstākļi ietekmē turpmāko ražošanu. Pārmērīgi izžāvēts finieris var kļūt trausls un grūti apstrādājams. Nepietiekami izžāvēts finieris var traucēt līmes darbību un presēšanas kvalitāti.
Mēs iesakām noteikt skaidrus mitruma mērķus katram produkta veidam. Regulāras pārbaudes arī palīdz operatoriem atklāt problēmas pirms lielu partiju bojājumiem.
4.2. Izveidot uzticamu kvalitātes kontroles sistēmu
Laba finiera kvalitātes kontrole prasa konsekventus mērījumus un dokumentāciju. Operatoriem jāreģistrē svarīgi ražošanas parametri katrai partijai.
Noderīgi parametri ietver:
Sākotnējais mitruma saturs (%).
Galīgais mitruma saturs (%).
Finiera biezums (mm).
Žāvēšanas temperatūra (°C).
Konveijera ātrums (m/min).
Žāvēšanas laiks (s vai min).
Apkārtējā gaisa mitrums (%).
Defektu īpatsvars (%).
Šie ieraksti palīdz ražotājiem noteikt tendences un uzlabot ražošanas iestatījumus. Tie arī ievērojami atvieglo problēmu novēršanu.
5. Kā optimizēt finiera žāvēšanas procesu
Saraušanās samazināšana prasa vairāk nekā tikai jaunu iekārtu iegādi. Ražotājiem ir vajadzīga visaptveroša pieeja, kas apvieno izejmateriālu sagatavošanu, procesa kontroli un iekārtu apkopi.
Mēs iesakām ievērot šo praktisko darbplūsmu:
Pārbaudiet ienākošos baļķus un svaigi lobīto finieri.
Izmēriet sākotnējo mitruma saturu.
Šķirojiet loksnes pēc koksnes sugas un biezuma.
Izvēlieties piemērotus žāvēšanas parametrus.
Uzraugiet temperatūru un gaisa plūsmu.
Pārbaudiet konveijera ātrumu un galīgo mitrumu.
Pārbaudiet izžuvušās loksnes, vai tām nav saraušanās un citi defekti.
Uzglabājiet gatavo finieri stabilos apstākļos.
Šī darbplūsma rada atkārtojamu ražošanas procesu. Tā arī palīdz operatoriem pieņemt lēmumus, pamatojoties uz faktiskajiem mērījumiem, nevis minējumiem.
Ražotājiem ar lieliem ražošanas apjomiem automatizēta uzraudzība var sniegt papildu ieguvumus. Tā palīdz operatoriem izsekot mainīgajiem apstākļiem un uzturēt konsekventu izlaidi. Tomēr regulāras manuālās pārbaudes joprojām ir svarīgas.
6. Secinājums: labāka žāvēšana, mazāka saraušanās
Finiera saraušanās ir dabisks mitruma zuduma rezultāts. Tomēr pārmērīga saraušanās nav jākļūst par pastāvīgu ražošanas problēmu. Ražotāji var samazināt izmēru izmaiņas, uzlabojot mitruma pārvaldību, izmantojot piemērotu temperatūru un vienmērīgu gaisa plūsmu.
Uzņēmumā Shandong Shine Machinery mēs uzskatām, ka uzticama žāvēšanas iekārta ieņem svarīgu lomu mūsdienu saplākšņa ražošanā. Pareizi konfigurēta žāvēšanas sistēma palīdz ražotājiem uzlabot produktu viendabīgumu un samazināt materiālu zudumus.
Vai meklējat piemērotu rūpniecisko finiera žāvētāju savai ražošanas līnijai? Sazinieties ar mūsu komandu, lai pārrunātu savu koksnes sugu, finiera biezumu, ražošanas jaudu un žāvēšanas prasības. Mēs esam gatavi palīdzēt jums atrast praktisku risinājumu.