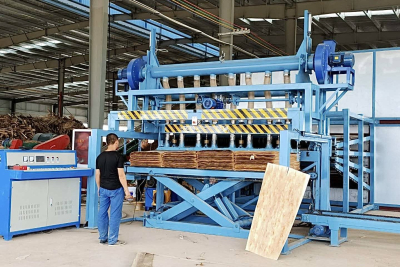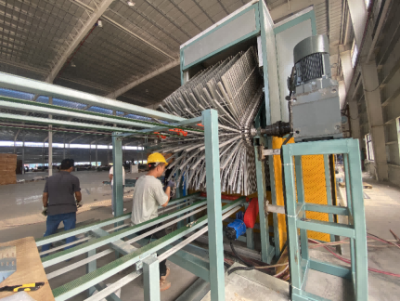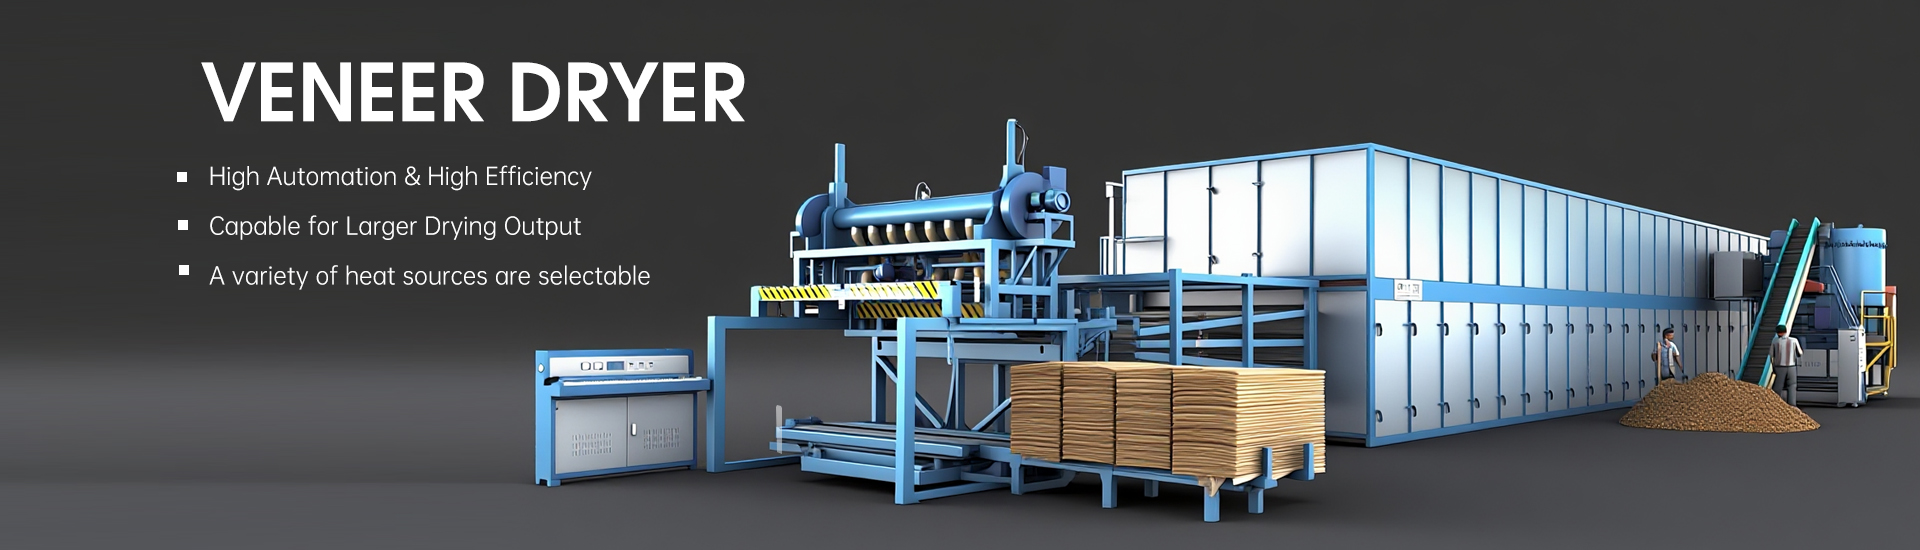
Kāpēc finiera žāvēšana ir nevienmērīga?
Nevienmērīga finiera žāvēšana var samazināt produkta kvalitāti, palielināt enerģijas izmaksas un palēnināt ražošanu. Dažas loksnes iznāk no žāvētāja pārāk mitras, bet citas pārmērīga karstuma dēļ kļūst trauslas. Šī problēma bieži norāda uz atšķirībām izejvielās, gaisa plūsmā, temperatūrā vai padeves ātrumā. Uzņēmumā Shandong Shine Machinery mēs uzskatām, ka konsekventa žāvēšana sākas ar šo faktoru izpratni.
Uzticams finiera žāvēšanas process dara vairāk nekā tikai izvada ūdeni. Tas sagatavo katru loksni līmēšanai, karstajai presēšanai un turpmākai apstrādei. Kad ražotāji rūpīgi kontrolē mitrumu, viņi var samazināt atkritumus un uzlabot ražošanas efektivitāti. Tātad, kāpēc finiera žāvēšana ir nevienmērīga, un ko jūs varat darīt lietas labā?
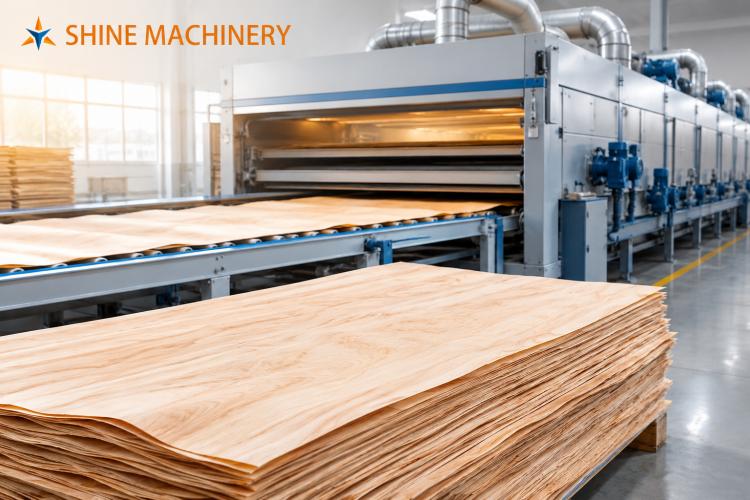
Ko nozīmē nevienmērīga finiera žāvēšana?
Nevienmērīga žūšana notiek, kad finiera loksnes vienādos ražošanas apstākļos sasniedz atšķirīgu mitruma līmeni. Tā var notikt arī vienas loksnes ietvaros, atstājot dažus apgabalus mitrākus nekā citus. Šīs atšķirības var parādīties pat tad, ja žāvēšanas līnija darbojas nepārtraukti. Tāpēc operatoriem jāpārbauda gan atsevišķas loksnes, gan visas ražošanas partijas.
Biežākās nevienmērīgas žūšanas pazīmes
Žāvēšanas problēmas bieži var noteikt, pārbaudot finieri uzreiz pēc tam, kad tas iznāk no žāvētāja. Meklējiet šādas brīdinājuma pazīmes:
Mitri laukumi: Atsevišķi apgabali saglabā vairāk mitruma nekā apkārtējā koksne.
Trauslas malas: Pārmērīga žūšana padara dažas daļas trauslas un viegli lūstošas.
Deformācija vai lokušanās: Nevienmērīga mitruma zudums rada iekšēju spriegumu un maina loksnes formu.
Nekonsekventi mitruma rādījumi:Loksnes no vienas partijas uzrāda ievērojamas atšķirības.
Saistīšanas problēmas:Pārmērīgs vai nepietiekams mitrums var ietekmēt līmes veiktspēju saplākšņa ražošanas laikā.
Augstāki noraidījuma rādītāji:Vairāk lokšņu ir jāizžāvē atkārtoti, jāšķiro vai jāutilizē.
Šie simptomi bieži parādās kopā, taču tiem ne vienmēr ir viens un tas pats cēlonis. Piemēram, mitra loksne var liecināt par vāju gaisa plūsmu vai pārāk lielu padeves ātrumu. Savukārt trauslas malas var norādīt uz pārmērīgu karstumu vai nepiemērotu žāvēšanas režīmu.
7 galvenie nevienmērīgas finiera žāvēšanas cēloņi
Vairāki faktori ietekmē to, cik ātri finieris zaudē mitrumu. Izpratne par to ietekmi palīdz operatoriem atrast īsto problēmu, nevis veikt nejaušus pielāgojumus.
1. Nevienmērīgs sākotnējais mitruma saturs
Svaigi lobīts finieris satur ūdeni, taču tā sākotnējais mitruma saturs atšķiras. Koksnes suga, baļķa stāvoklis, uzglabāšanas laiks un lobīšanas apstākļi visi ietekmē mitruma sadalījumu. Pat loksnes no viena un tā paša baļķa žāvētavā var nonākt ar atšķirīgu mitruma līmeni.
Kad operatori sajauc ļoti mitras un salīdzinoši sausas loksnes, žāvētājam ir dažādas prasības. Dažām loksnēm nepieciešams vairāk laika ūdens atbrīvošanai, savukārt citas mērķi sasniedz agrāk. Viens fiksēts iestatījums var nenodrošināt konsekventus rezultātus visām loksnēm.
Kā uzlabot konsekvenci:
Pārbaudiet sākotnējo mitruma līmeni reprezentatīvos paraugos.
Atdaliet partijas, kad mitruma atšķirības kļūst būtiskas.
Ja iespējams, grupējiet finieri pēc koksnes sugas un biezuma.
Izvairieties no nevajadzīgiem kavējumiem starp lobīšanu un žāvēšanu.
Pielāgojiet žāvēšanas parametrus atbilstoši faktiskajiem materiāla apstākļiem.
Mūsu uzņēmumā mēs mudinām ražotājus apsvērt izejmateriāla konsekvenci pirms iekārtu iestatījumu maiņas. Labi pārvaldīts ražošanas process sākas pirms finiera iekļūšanas žāvētājā.
2. Slikta gaisa plūsmas sadale
Gaisa plūsmai ir liela nozīme finiera žāvēšanā. Karstais gaiss pārnes siltumu uz koksnes virsmu un aizvada izdalīto mitrumu. Kad gaiss dažas zonas sasniedz efektīvāk nekā citas, žūšanas ātrums kļūst nevienmērīgs.
Piemēram, loksnes spēcīgas gaisa plūsmas ceļa tuvumā var izžūt ātrāk nekā loksnes vājākas cirkulācijas zonās. Aizsprostoti gaisa kanāli, netīri filtri, bojāti ventilatori un slikta gaisa sadale var šo problēmu pastiprināt.
Finiera žāvēšanas iekārtai ir nepieciešama sabalansēta gaisa plūsma, lai nodrošinātu vienmērīgus rezultātus. Vienkārši palielinot ventilatora ātrumu, problēmu var neatrisināt. Dažos gadījumos operatoriem ir jāatrod aizsprostoti kanāli vai jānovērš nelīdzsvarotība starp dažādām žāvētāja sekcijām.
Praktiski problēmu novēršanas soļi:
Regulāri pārbaudiet ventilatorus, filtrus, gaisa vadus un gaisa izplūdes atveres.
Pārbaudiet, vai no cirkulācijas ventilatoriem nav neparasta trokšņa vai vibrācijas.
Salīdziniet mitruma rādījumus dažādās žāvētāja pozīcijās.
Noņemiet materiāla uzkrājumus, kas ierobežo gaisa kustību.
Ja problēmas saglabājas, lūdziet kvalificētiem tehniķiem pārbaudīt gaisa plūsmas līdzsvaru.
Mūsdienīga žāvēšanas tehnoloģija var uzlabot gaisa sadalījumu vairākos stāvos un žāvētāja zonās. Tomēr regulāra apkope joprojām ir būtiska uzticamai darbībai.
3. Nevienmērīga temperatūra žāvētāja zonās
Temperatūra ietekmē to, cik ātri ūdens izplūst no finiera. Pārmērīgs karstums var paātrināt virsmas žūšanu, palielināt trauslumu un veicināt kvalitātes defektus. Nepietiekams karstums var atstāt dažas loksnes pārāk mitras, kad tās iznāk no iekārtas.
Nepārtraukta žāvēšanas līnija bieži izmanto vairākas zonas ar atšķirīgiem darbības apstākļiem. Katra zona dažādi veicina mitruma noņemšanu. Ja viena zona darbojas ārpus paredzētā diapazona, viss žāvēšanas process var kļūt mazāk vienmērīgs.
Temperatūras atšķirības var rasties bojātu sensoru, nevienmērīgas siltuma sadales, degļu problēmu vai nestabilas siltuma padeves dēļ. Operatoriem šie jautājumi jāizpēta pirms lielu temperatūras izmaiņu veikšanas.
Kā uzlabot temperatūras kontroli:
Reģistrējiet temperatūras rādījumus no katras žāvētāja zonas.
Salīdziniet faktiskos rādījumus ar ieteicamajiem darbības iestatījumiem.
Pārbaudiet temperatūras sensorus un vadības sistēmas.
Pārbaudiet apkures sistēmu, vai tās jauda nav nestabila.
Pakāpeniski pielāgojiet zonu iestatījumus un uzraugiet rezultātus.
Pareizā temperatūra ir atkarīga no koksnes sugas, finiera biezuma, sākotnējā mitruma un iekārtas konstrukcijas. Nav vienota iestatījuma, kas derētu katrai ražošanas līnijai.
4. Nepareizs padeves ātrums
Konveijera ātrums nosaka, cik ilgi katra loksne paliek žāvētājā. Ja līnija pārvietojas pārāk ātri, finieris var iznākt, pirms tas sasniedzis mērķa mitruma saturu. Ja līnija pārvietojas pārāk lēni, dažas loksnes var pāržūt un tērēt enerģiju.
Problēmas kļūst pamanāmākas, kad ražotāji maina finiera biezumu vai pārstrādā mitrākas izejvielas. Ātruma iestatījums, kas der vienai partijai, var nederēt citai. Tāpēc operatoriem padeves ātrums jāuzskata par daļu no visaptverošas žāvēšanas stratēģijas.
Ieteicamās darbības ietver:
Izmēriet mitruma saturu pie žāvētāja izejas.
Salīdziniet rezultātus pie dažādiem konveijera ātrumiem.
Pārbaudiet, vai mitras loksnes liela ātruma darbības laikā salipušas kopā.
Pielāgojiet ātrumu mazos soļos, nevis veiciet pēkšņas izmaiņas.
Saskaņojiet ātruma pielāgojumus ar temperatūras un gaisa plūsmas iestatījumiem.
Stabilam ražošanas ātrumam jālīdzsvaro žāvēšanas kvalitāte, izlaide un enerģijas patēriņš. Ātrāka darbība ne vienmēr nozīmē labāku produktivitāti.
5. Dažādi finiera biezumi un koksnes sugas
Ne visas finiera loksnes uz siltumu reaģē vienādi. Biezām loksnēm parasti nepieciešami citi žāvēšanas apstākļi nekā plānām loksnēm. Koksnes sugas arī atšķiras pēc blīvuma, struktūras un mitruma kustības.
Kad operatori apstrādā jauktus materiālus bez atbilstošiem pielāgojumiem, dažas loksnes var izžūt ātrāk nekā citas. Tas var notikt arī tad, ja gaisa plūsma un temperatūra paliek stabila.
Piemēram, žāvētāja iestatījums, kas paredzēts plānam, viegli žūstošam finierim, var nebūt piemērots biezākām loksnēm. Tāpat blīva koksne identiskos apstākļos var reaģēt citādi nekā vieglāka koksne.
Lai samazinātu ar materiālu saistītās atšķirības:
Regulāri mēriet finiera biezumu.
Atdaliet materiālus, ja to žāvēšanas prasības būtiski atšķiras.
Izveidojiet piemērotas darbības receptes biežāk sastopamajām sugām.
Reģistrējiet iepriekšējo ražošanas partiju rezultātus.
Vienmēr pārbaudiet iestatījumus no jauna, kad mainās izejmateriāls.
Šie soļi palīdz operatoriem veikt apzinātus pielāgojumus, nevis paļauties uz minējumiem. Tie arī nodrošina paredzamāku finiera ražošanu.
6. Pārmērīga iekraušana vai slikta lokšņu padeve
Veids, kā operatori ievada finieri žāvētājā, var ietekmēt gaisa plūsmu un siltuma pārnesi. Pārklājošās loksnes, nevienmērīgs attālums un nepareiza izlīdzināšana var neļaut karstajam gaisam vienmērīgi sasniegt katru virsmu.
Pārmērīga iekraušana var arī palielināt prasības apkures un cirkulācijas sistēmām. Tā rezultātā dažas zonas var izžūt lēnāk, nekā paredzēts.
Pat labi konstruēta iekārta nevar kompensēt visas padeves problēmas. Operatoriem jāievēro iekārtas ražotāja ielādes ieteikumi un jāuztur vienmērīga materiāla plūsma.
Pārbaudiet šos punktus ražošanas laikā:
Ievietojiet loksnes pareizajā virzienā.
Novērsiet nevajadzīgu pārklāšanos un nevienmērīgu atstarpi.
Uzturiet konveijera ceļus tīrus un bez šķēršļiem.
Pārbaudiet, vai loksnes vienmērīgi pārvietojas cauri katrai sekcijai.
Uzturiet vienmērīgu ielādi visā darba platumā.
Laba padeves prakse uzlabo žāvēšanas konsekvenci un palīdz iekārtai darboties tuvāk tās paredzētajai jaudai.
7. Nepietiekama mitruma uzraudzība un kontrole
Žāvētājs var šķist strādājam normāli, kamēr tas rada nekonsekventus mitruma līmeņus. Bez uzticamiem mērījumiem operatori var palaist garām agrīnās problēmas pazīmes.
Tikai vizuāla pārbaude nevar atklāt precīzu mitruma saturu katrā loksnē. Finiera virsma var izskatīties sausa, bet iekšpusē saglabāt pārmērīgu mitrumu. Cita loksne var izskatīties pieņemama, bet apstrādes laikā kļūt trausla.
Mitruma uzraudzība sniedz operatoriem labāku informāciju žāvēšanas procesa pielāgošanai. Atkarībā no ražošanas līnijas ražotāji var izmantot rokas mērītājus, paraugu ņemšanas procedūras vai tiešsaistes mērīšanas sistēmas.
Praktiskā uzraudzības rutīnā jāietver:
Reprezentatīvu lokšņu pārbaude no katras ražošanas partijas.
Mitruma mērīšana dažādās pozīcijās visā darba platumā.
Rezultātu reģistrēšana kopā ar temperatūru un konveijera ātrumu.
Rādījumu salīdzināšana no dažādām žāvētāja zonām vai darbības periodiem.
Atkārtotu noviržu izmeklēšana, nevis tikai atsevišķu lokšņu labošana.
Tiešsaistes uzraudzība var sniegt noderīgu atgriezenisko saiti procesa kontrolei. Kad operatori saista mitruma rādījumus ar darbības datiem, viņi var identificēt modeļus un pieņemt labākus lēmumus.
Kā soli pa solim diagnosticēt nevienmērīgu žūšanu
Kad parādās nevienmērīga žūšana, vairāku iestatījumu maiņa vienlaikus apgrūtina problēmu novēršanu. Mēs iesakām strukturētu pieeju, kas saista redzamos defektus ar izmērāmiem darbības apstākļiem.
1. solis: modeļa noteikšana
Vispirms nosakiet, vai problēma skar atsevišķas loksnes, vienu žāvētāja sekciju vai visu ražošanas partiju. Pārbaudiet, vai mitrās zonas konsekventi parādās tajā pašā pusē vai tajā pašā pozīcijā.
Šī informācija var palīdzēt atšķirt materiāla problēmas no gaisa plūsmas vai iekārtas problēmām.
2. solis: mitruma satura mērīšana
Savāciet reprezentatīvus paraugus pie žāvētāja izejas. Izmēriet vairākas loksnes, nevis paļaujieties uz vienu rādījumu. Reģistrējiet rezultātus un salīdziniet tos ar savām ražošanas prasībām.
Mērķa mitruma saturs ir atkarīgs no paredzētā pielietojuma, līmes sistēmas, koksnes sugas un ražošanas apstākļiem. Vienmēr ievērojiet sava produkta specifikācijas.
3. solis: darbības datu pārskatīšana
Pārbaudiet temperatūru, konveijera ātrumu, ventilatora darbību un pieejamos mitruma mērījumus. Salīdziniet pašreizējos rādījumus ar stabilas ražošanas ierakstiem. Meklējiet izmaiņas, kas notika ap problēmas sākuma laiku.
Piemēram, pēkšņs slapjo lokšņu skaita pieaugums var sakrist ar izejmateriāla maiņu vai samazinātu gaisa plūsmu.
4. solis: Pielāgojiet vienu mainīgo vienlaikus
Veiciet kontrolētus pielāgojumus un novērojiet rezultātus. Temperatūras, ātruma un gaisa plūsmas maiņa vienlaikus apgrūtina efektīvā risinājuma noteikšanu.
Atvēliet pietiekami daudz ražošanas laika, lai novērtētu katru izmaiņu. Reģistrējiet gan iestatījumus, gan iegūtos mitruma mērījumus.
5. solis: Apstipriniet rezultātus
Pēc pielāgojuma turpiniet paraugu ņemšanu. Pārbaudiet, vai mitruma svārstības samazinās starp loksnēm un partijām. Pārbaudiet arī finieri, vai nav trausluma, plaisāšanas un deformācijas.
Veiksmīgam pielāgojumam jāuzlabo konsekvence, neradot jaunas kvalitātes problēmas.
Kā labāka žāvēšanas tehnoloģija var uzlabot konsekvenci?
Piemērots žāvētāja dizains var palīdzēt ražotājiem efektīvāk pārvaldīt temperatūru, gaisa plūsmu un materiāla kustību. Tomēr labākais risinājums ir atkarīgs no ražošanas jaudas, izejvielām, degvielas pieejamības un produkta prasībām.
Uzņēmumā Shandong Shine Machinery mēs uzskatām, ka ražotājiem būtu jāizvērtē visa žāvēšanas sistēma, nevis jākoncentrējas uz vienu komponentu. Konsekventi rezultāti ir atkarīgi no iekārtu dizaina, procesa iestatījumu un ikdienas darbības mijiedarbības.
Līdzsvarota gaisa cirkulācija
Labi izstrādāta gaisa cirkulācijas sistēma vienmērīgāk sadala siltumu visā žāvēšanas zonā. Tas samazina atšķirības starp loksnēm, kas pārvietojas pa dažādām pozīcijām. Regulāra apkope palīdz saglabāt šo līdzsvaru laika gaitā.
Zonēta temperatūras kontrole
Neatkarīga kontrole žāvētāja zonās ļauj operatoriem pielāgot apstākļus dažādos žāvēšanas posmos. Šī elastība var palīdzēt pārvaldīt mitruma noņemšanu, nepakļaujot katru loksni vieniem un tiem pašiem apstākļiem visā procesā.
Uzticama mitruma uzraudzība
Mitruma mērīšana palīdz operatoriem atklāt nepietiekamu un pārmērīgu žāvēšanu, pirms šīs problēmas ietekmē lielākas partijas. Tiešsaistes uzraudzība var nodrošināt nepārtrauktu atgriezenisko saiti, savukārt manuāla paraugu ņemšana ir praktiska iespēja mazākām operācijām.
Energoefektīva darbība
Resursu ziņā efektīva žāvēšanas sistēma noņem mitrumu, netērējot pārmērīgu siltumu vai apstrādes laiku. Sabalansēta gaisa plūsma, piemēroti darbības iestatījumi, efektīva izolācija un vienmērīga padeve visi veicina labāku enerģijas izmantošanu.
Ražotājiem enerģijas patēriņš jāizvērtē līdztekus produkta kvalitātei un ražošanas apjomam. Zemākais enerģijas patēriņš stundā ne vienmēr nozīmē zemākās izmaksas uz pieņemamu loksni.
Biežākās kļūdas, no kurām izvairīties
Dažas problēmu novēršanas metodes var padarīt nevienmērīgu žāvēšanu vēl sliktāku. Pirms ražošanas iestatījumu maiņas pievērsiet uzmanību šīm biežākajām kļūdām.
Temperatūras tūlītēja paaugstināšana:Augstāks siltums var pastiprināt pārmērīgu žāvēšanu, nenovēršot sliktu gaisa plūsmu.
Pārāk liela konveijera palēnināšana:Ilgāks žāvēšanas laiks var tērēt enerģiju un bojāt jau sausās loksnes.
Neņem vērā izejvielu atšķirības:Dažādām sugām un biezumiem var būt nepieciešami atšķirīgi darbības apstākļi.
Pārbauda tikai dažas loksnes:Mazi paraugi var nepamanīt svarīgas atšķirības visā ražošanas platumā.
Neievēro apkopi:Netīri filtri, nolietotas detaļas un nestabili ventilatori var samazināt žāvēšanas veiktspēju.
Maina vairākus iestatījumus vienlaikus:Vairākas korekcijas apgrūtina faktiskā cēloņa noteikšanu.
Tā vietā izmantojiet mērījumus, apkopes ierakstus un kontrolētus testus, lai vadītu katru lēmumu. Šī pieeja palīdz jūsu komandai risināt atkārtotas problēmas, nevis katru dienu ārstēt vienus un tos pašus simptomus.
Biežāk uzdotie jautājumi
Kāpēc viena finiera puse izžūst ātrāk nekā otra?
Nevienmērīga gaisa plūsma, nevienmērīga siltuma sadale vai lokšņu biezuma atšķirības var izraisīt vienas puses ātrāku izžūšanu. Pārbaudiet mitruma rādījumus visā darba platumā un pārbaudiet cirkulācijas sistēmu.
Vai augsta temperatūra var izraisīt nevienmērīgu finiera žūšanu?
Jā. Pārmērīga temperatūra var paātrināt mitruma zudumu atsevišķās zonās un palielināt trausluma vai citu defektu risku. Tomēr arī zema temperatūra var atstāt loksnes pārāk mitras. Operatoriem temperatūra jāizvērtē kopā ar gaisa plūsmu, mitrumu un konveijera ātrumu.
Kā es varu zināt, vai mans finieris ir pārāk mitrs?
Izmēriet mitruma saturu ar piemērotu mērītāju un salīdziniet rezultātus ar savām ražošanas specifikācijām. Vizuāla pārbaude vien nevar apstiprināt, vai loksne ir sasniegusi mērķa mitruma līmeni.
Vai labāka žāvētava garantē vienmērīgu mitruma saturu?
Neviena iekārta vien nevar garantēt perfektus rezultātus visos darbības apstākļos. Iekārtas konstrukcija, izejmateriālu atšķirības, apkope un procesa kontrole visi ietekmē gala rezultātu. Piemērota žāvētava atvieglo konsekventu darbību, ja operatori to lieto pareizi.
Kā ražotāji var samazināt finiera žūšanas izmaksas?
Sāciet ar atkārtotas žāvēšanas, pāržāvēšanas un novēršamu materiālu zudumu samazināšanu. Uzturiet stabilus darbības apstākļus, uzraugiet mitruma saturu un uzturiet apkures un cirkulācijas sistēmas labā stāvoklī.
Secinājums: panākt, lai katra loksne tiktu izmantota lietderīgi
Nevienmērīga finiera žāvēšana reti rodas tikai no viena faktora. Sākotnējais mitrums, koksnes suga, loksnes biezums, gaisa plūsma, temperatūra, padeves ātrums un uzraudzība visi ietekmē gala rezultātu. Kad ražotāji izprot šīs sakarības, viņi var uzlabot kvalitāti, nepaļaujoties uz nevajadzīgu temperatūras paaugstināšanu vai ilgāku žāvēšanas laiku.
Uzņēmumā Shandong Shine Machinery mēs apzināmies, ka katra noraidītā loksne nozīmē zaudētu materiālu, enerģiju un ražošanas laiku. Mūsu mērķis ir palīdzēt ražotājiem panākt stabilu žāvēšanas veiktspēju, izmantojot piemērotu aprīkojumu un praktisku procesa kontroli. Ja plānojat jaunu žāvēšanas līniju vai uzlabojat esošo, sazinieties ar mūsu komandu, lai pārrunātu savas ražošanas prasības un izpētītu piemērotu risinājumu.