Kā tiek ražots saplāksnis? Pilnīga rokasgrāmata
No baļķiem līdz izturīgiem paneļiem
Vai esat kādreiz skatījies uz saplākšņa plāksni un aizdomājies, kā ražotāji to padara tik izturīgu? Tā izskatās kā parasts koka gabals, bet tās struktūra stāsta ko citu. Saplāksnis apvieno vairākus plānus koka slāņus vienā inženierētā panelī. Katram slānim ir svarīga loma izturībā, stabilitātē un ilgmūžībā.
Uzņēmumā Shandong Shine Machinery mēs novērtējam katru soli aiz kvalitatīviem koka izstrādājumiem. Saplākšņa ražošanas process prasa rūpīgu materiālu atlasi, precīzu apstrādi un uzticamu ražošanas aprīkojumu. No pirmā baļķa līdz gatavajai plāksnei ražotājiem ir jākontrolē katra detaļa. Apskatīsim, kā tiek ražots saplāksnis un kāpēc lokšņu sagatavošana ir tik svarīga.
1. Baļķu atlase un sagatavošana
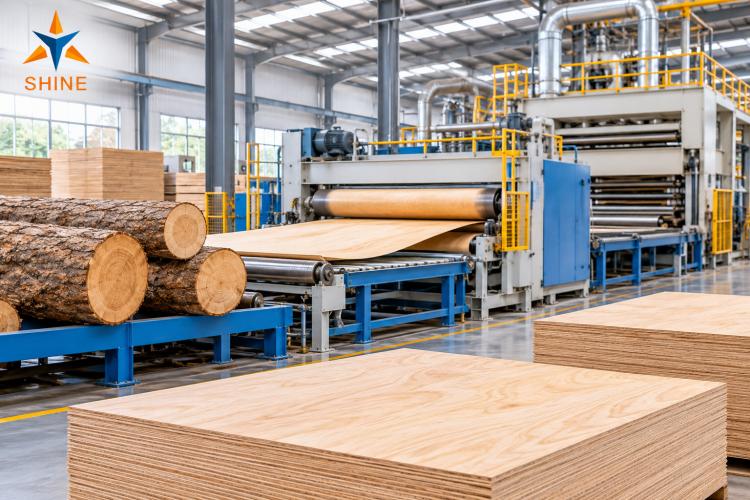
Katra saplākšņa plāksne sākas ar piemērotu kokmateriālu. Ražotāji izvēlas baļķus pēc koksnes sugas, diametra, garuma, taisnuma un kvalitātes. Biežāk izvēlētās sugas ir apses, bērza, priedes, eikalipta un citas cietkoksnes vai mīkstkoksnes sugas. Katrai sugai ir atšķirīgas īpašības, tāpēc ražotāji saskaņo izejmateriālu ar galīgo pielietojumu.
Baļķu šķirošana un pārbaude
Vispirms strādnieki vai automatizētas sistēmas pārbauda ienākošos baļķus. Tās izņem nepiemērotus materiālus un atdala baļķus pēc izmēra un sugas. Šis solis palīdz uzturēt vienmērīgu ražošanas kvalitāti.
Svarīgi pārbaudes faktori ir:
Diametrs: Nosaka, cik daudz izmantojama finiera baļķis var saražot.
Garums: Jāsaskan ar lobīšanas iekārtu un mērķa plāksnes izmēriem.
Koksnes suga: Ietekmē izturību, svaru, krāsu un izskatu.
Virsmas stāvoklis:Pārmērīgas plaisas, trupe un citi defekti samazina izmantojamo materiālu.
Mitruma stāvoklis:Ietekmē baļķu sagatavošanu un turpmāko lobīšanu.
Mizas noņemšana un zāģēšana
Pēc tam atzarotājmašīna no katra baļķa noņem mizu. Mizā ir netīrumi, akmeņi un citi materiāli, kas var sabojāt griezējinstrumentus. Pēc mizas noņemšanas strādnieki sagriež baļķus piemērotā garumā. Ražotāji šos sagatavotos posmus sauc par lobīšanas blokiem.
Baļķu kondicionēšana
Pirms lobīšanas ražotāji blokus bieži karsē ar karstu ūdeni vai tvaiku. Šī apstrāde mīkstina koksni un uzlabo griešanas apstākļus. Tā arī palīdz lobīšanas mašīnai ražot gludāku un vienmērīgāku finieri.
Nepieciešamais kondicionēšanas laiks ir atkarīgs no koksnes sugas, bloka diametra, sākotnējās temperatūras un karsēšanas metodes. Pareiza kondicionēšana samazina griešanas pretestību un palīdz ierobežot virsmas defektus. Tomēr pārmērīga karsēšana var ietekmēt finiera kvalitāti, tāpēc ražotājiem ir nepieciešami piemēroti procesa iestatījumi.
2. Baļķu lobīšana plānos finiera loksnēs
Pēc sagatavošanas mizotāja bloki nonāk rotācijas finiera virpā. Šī mašīna pārveido masīvu baļķi nepārtrauktā plānā koka loksnē. Process atgādina milzīga papīra ruļļa atritināšanu, tikai materiāls nāk no īsta koka.
Kā darbojas rotācijas finiera lobīšana?
Mašīna rotē baļķi pret asu griešanas nazi. Tikmēr nazis pakāpeniski noņem nepārtrauktu slāni no baļķa virsmas. Spiediena stienis atbalsta koku griešanas laikā un palīdz kontrolēt finiera biezumu.
Lobīšanas process parasti ietver šādas darbības:
Operatoriem jāievieto un jācentrē sagatavotais bloks.
Mašīna nostiprina bloku un sāk rotāciju.
Ass nazis griež rotējošo koka virsmu.
Nepārtrauktā finiera lente pārvietojas pa konveijeru.
Griešanas mašīna sagriež lenti izmantojamos izmēros.
Atkarībā no produkta ražotāji var pielāgot finiera biezumu. Daudzos saplākšņa lietojumos izmanto finieri, kura biezums ir aptuveni 1–3 mm. Dekoratīvā finiera ražošanai var būt nepieciešams plānāks materiāls.
Kāpēc finiera biezumam ir nozīme?
Biezums ietekmē paneļa izturību, svaru, izskatu un ražošanas efektivitāti. Nevienmērīgs biezums var radīt problēmas žāvēšanas un presēšanas laikā. Tāpēc ražotājiem ir jānodrošina precīza naža pozicionēšana un stabila padeve.
Augstas kvalitātes finiera loksnei jābūt ar samērā vienmērīgu biezumu un tīru virsmu. Tajā jābūt arī pēc iespējas mazāk plaisu, caurumu un nopietnu defektu.
3. Zaļā finiera griešana un šķirošana
Svaigi lobītais finieris satur ievērojamu mitruma daudzumu. Ražotāji šo materiālu sauc par zaļo finieri. Pirms žāvēšanas tas jāsagriež piemērotos izmēros un jāizņem nepiemērotās daļas.
Finiera griešana
Ātrgaitas griešanas mašīnas sagriež nepārtrauktas finiera lentes vajadzīgajos garumos un platumos. Operatoriem ir iespēja pielāgot griešanas izmērus atbilstoši saplākšņa specifikācijām. Mašīna arī izņem noteiktas bojātās daļas un acīmredzamus defektus.
Precīza apgriešana uzlabo materiāla izmantošanu. Tā arī sagatavo finieri vienmērīgai transportēšanai caur žāvēšanas sistēmu.
Zaļā finiera šķirošana
Pēc apgriešanas ražotāji šķiro finieri pēc kvalitātes un paredzētā lietojuma. Labākas kvalitātes gabali bieži kļūst par priekšējo vai aizmugurējo finieri. Zemākas kategorijas var kalpot kā kodola materiāli.
Tipiski šķirošanas apsvērumi ietver:
Zari un caurumi
Šķēlumi un plaisas
Biezuma viendabīgums
Virsmas gludums
Koksnes krāsas izmaiņas
Lokšņu kopējie izmēri
Laba šķirošana palīdz ražotājiem efektīvi izmantot izejvielas. Tā arī samazina nevajadzīgus atkritumus vēlākajos ražošanas posmos.
4. Finiera žāvēšana: kritisks ražošanas posms
Šeit sākas viens no svarīgākajiem posmiem: finiera žāvēšana. Svaigā finierā ir pārāk daudz ūdens, lai nodrošinātu uzticamu līmes saķeri. Ražotājiem pirms līmes uzklāšanas jāsamazina tā mitruma saturs.
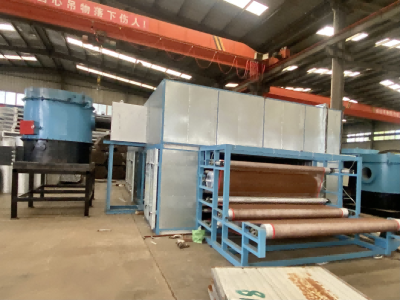
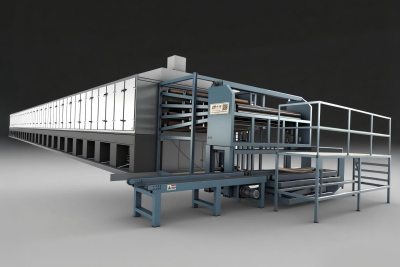
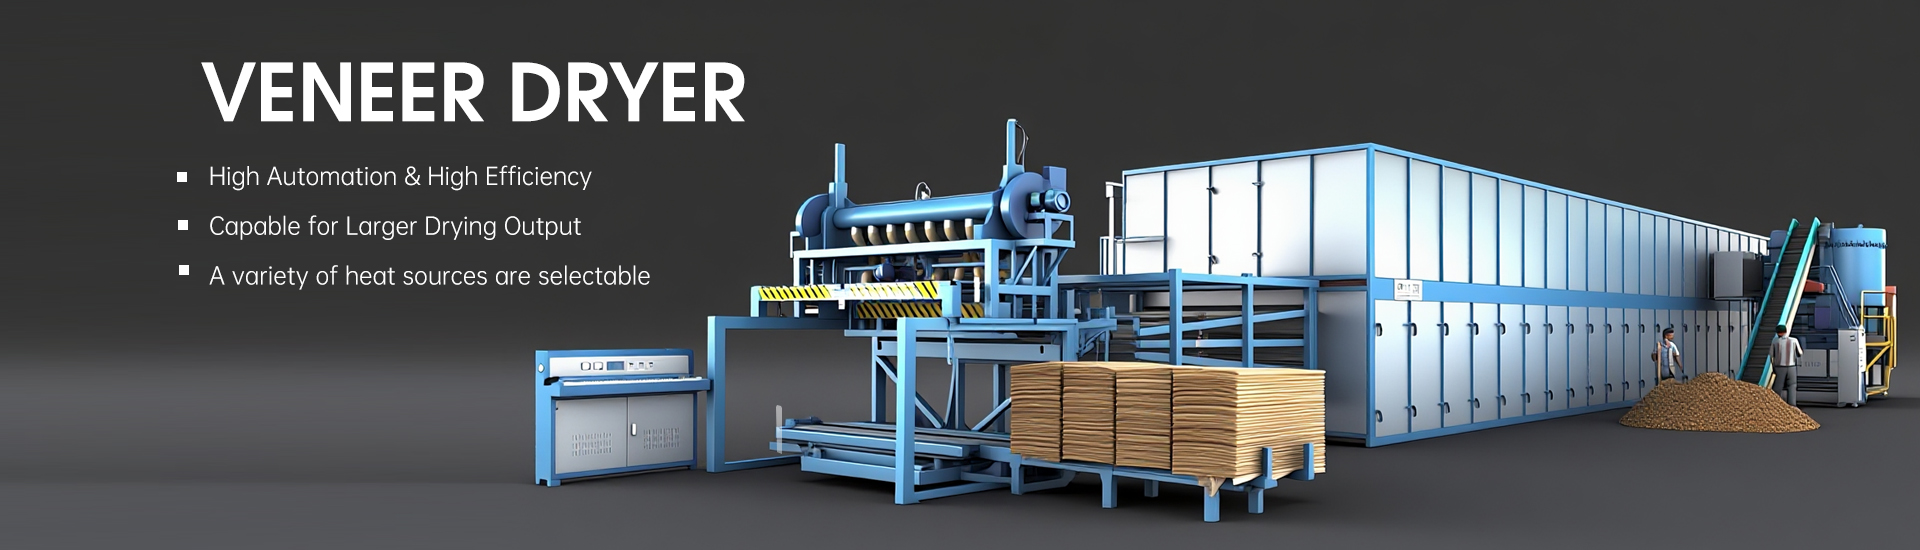
Šeit noder uzticams Veneera žāvēšanas mašīnakļūst būtiska. Tas noņem lieko mitrumu, vienlaikus saglabājot finiera izmantojamo formu un kvalitāti. Laba žāvēšana arī nodrošina stabilu ražošanu un vienmērīgu saplākšņa veiktspēju.
Kāpēc ražotājiem ir jāžāvē finieris?
Pārmērīgs mitrums rada vairākas ražošanas problēmas. Tas var traucēt līmes saķeri un palielināt ar tvaiku saistītu defektu risku presēšanas laikā. Nevienmērīgs mitrums var arī izraisīt izmēru nestabilitāti.
Pareiza žāvēšana palīdz ražotājiem sasniegt:
Vienmērīgāku līmes saķeri
Labāku izmēru stabilitāti
Mazāku pūšļošanās un atslāņošanās risku
Prognozējamākus karstās presēšanas rezultātus
Uzlabotu gatavā paneļa kvalitāti
Kā darbojas finiera žāvētājs?
Rūpnieciskās finiera žāvētāji parasti izmanto sakarsētu gaisu un mehāniskas transportēšanas sistēmas. Veltņi vai citas transportēšanas ierīces pārvieto finiera loksnes cauri dažādām žāvēšanas zonām. Ventilatori cirkulē karstu gaisu pāri finiera virsmām.
Žāvēšanas process ietver vairākus svarīgus parametrus:
Parametrs |
Parasti ņem vērā |
Ieplūdes mitrums |
Atkarīgs no koksnes sugas un lobīšanas apstākļiem |
Mērķa mitrums |
Bieži ap 2–10%, atkarībā no procesa |
Žāvēšanas temperatūra |
Parasti ap 90–160°C konvencionālajos procesos |
Gaisa cirkulācija |
Jānodrošina vienmērīga siltuma sadale |
Padeves ātrums |
Nosaka uzturēšanās laiku |
Finiera biezums |
Ietekmē žāvēšanas laiku un siltuma pārnesi |
Šie skaitļi sniedz vispārīgas norādes, nevis universālus iestatījumus. Faktiskās vērtības ir atkarīgas no koksnes sugas, biezuma, līmes prasībām un žāvētāja konstrukcijas.
Kāpēc žāvēšanas kvalitāte ir tik svarīga?
Iedomājieties divas finiera loksnes, kas nonāk līmes uzklāšanas posmā. Vienai ir vienmērīgs mitrums, bet otrai ir mitri un pāržāvēti apgabali. To uzvedība savienošanas un presēšanas laikā var būt ļoti atšķirīga.
Nevienmērīga žāvēšana var izraisīt plaisas, locīšanos, trauslumu un nekonsekventu savienošanu. Pārmērīgs mitrums var arī radīt tvaika spiedienu paneļa iekšpusē. Tāpēc ražotājiem regulāri jāuzrauga mitruma saturs un jāpielāgo darbības apstākļi.
Uzņēmumā Shandong Shine Machinery mēs uzskatām, ka žāvēšana ir pelnījusi īpašu uzmanību. Labi projektēta žāvēšanas līnija palīdz ražotājiem uzlabot materiāla viendabīgumu un ražošanas efektivitāti. Tā arī nodrošina stabilāku pamatu turpmākai saplākšņa apstrādei.
5. Finiera pārbaude un labošana
Pēc žāvēšanas ražotāji vēlreiz pārbauda finieri. Žāvēšana var atklāt defektus, kurus mitrā materiālā bija grūti identificēt. Strādnieki vai automatizētas pārbaudes sistēmas pārbauda mitrumu, izmērus un virsmas stāvokli.
Finiera labošana un salikšana
Nelieli defekti ne vienmēr nozīmē, ka ražotājiem ir jāizmet visa loksne. Atkarībā no izstrādājuma viņi var aizlāpīt caurumus un noņemt bojātās daļas. Viņi var arī savienot mazākus gabalus, izmantojot finiera savienošanu.
Ražotāji var veikt vairākas darbības:
Noņemt bojātās malas.
Aizlāpīt mazus caurumus un atvērumus.
Savienot šaurus gabalus lielākās loksnēs.
Pārbaudīt biezumu un izmērus.
Šķirojiet finieri atbilstoši tā galīgajai pielietojumam.
Šis posms uzlabo izmantojamā materiāla iznākumu. Tas arī palīdz izveidot vienmērīgākus slāņus paneļu montāžai.
6. Līmes uzklāšana uz finiera
Tagad finiera loksnes ir gatavas līmes uzklāšanai. Līme savieno atsevišķus slāņus un ļauj tiem veidot izturīgu paneli. Ražotāji izvēlas līmes atbilstoši saplākšņa paredzētajai lietošanai.
Biežāk izmantotās līmes sistēmas ietver:
Urīnvielas-formaldehīda (UF):Bieži izmanto daudzos iekštelpu lietojumos.
Fenola-formaldehīda (PF):Bieži izmanto konstrukciju un āra apstākļiem paredzētā saplākšņa ražošanā.
Melamīna modificētās līmes:Izmanto atsevišķos produktos, kuros nepieciešama uzlabota mitrumizturība.
Citi specializēti sveķi: Atlasīti konkrētām veiktspējas prasībām.
Kā ražotāji uzklāj līmi?
Veltņu smērētāji nodrošina izplatītu līmes uzklāšanas metodi. Iekārta vienmērīgi sadala līmi pa finiera virsmu ar kontrolētu ātrumu. Dažas ražošanas līnijas izmanto arī izsmidzināšanu vai citas specializētas uzklāšanas sistēmas.
Līmes daudzumam ir ļoti liela nozīme. Pārāk maz līmes var vājināt saķeri. Pārāk daudz līmes var palielināt izmaksas un radīt problēmas presēšanas laikā.
Ražotājiem jāņem vērā arī līmes viskozitāte, temperatūra, atvērtais salikšanas laiks un vienmērīga uzklāšana. Šie faktori ietekmē galīgo saķeres veiktspēju.
7. Finiera lokšņu izvietošana un paneļa veidošana
Pēc līmes uzklāšanas strādnieki vai automatizētas sistēmas izvieto finiera loksnes panelī. Ražotāji šo procesu sauc par kārtošanu jeb saplākšņa salikšanu. Izvietojums lielā mērā nosaka gatavā paneļa strukturālo uzvedību.
Kāpēc finiera slāņi krustojas?
Saplākšņa galvenā iezīme ir šķērsslāņojums. Ražotāji parasti izvieto blakus esošos finiera slāņus tā, lai to koksnes šķiedras būtu perpendikulāras viena otrai.
Piemēram, aplūkosim piecu slāņu paneli:
Pirmais slānis: šķiedras virzās horizontāli.
Otrais slānis: šķiedras virzās vertikāli.
Trešais slānis: šķiedras virzās horizontāli.
Ceturtais slānis: šķiedras virzās vertikāli.
Piektais slānis: šķiedras virzās horizontāli.
Šis izkārtojums palīdz līdzsvarot stiprību dažādos virzienos. Tas arī samazina izmēru izmaiņas salīdzinājumā ar vienu masīvkoka slāni.
Daudzos parastos saplākšņa paneļos izmanto nepāra skaitu kārtu. Tomēr ražotāji var izstrādāt dažādas konstrukcijas, lai atbilstu konkrētām prasībām.
Dažādu saplākšņa konstrukciju veidošana
Finiera slāņu skaits, biezums un kvalitāte nosaka paneļa konstrukciju. Biežāk sastopamās konfigurācijas ir:
Konstrukcija |
Tipisks pielietojums |
3 kārtas |
Vieglie paneļi un mēbeles |
5 kārtas |
Vispārējas mēbeles un iekštelpu pielietojumi |
7 kārtas |
Izturīgākas mēbeles un konstrukciju pielietojumi |
9 kārtas vai vairāk |
Specializēti rūpnieciski un lielas slodzes pielietojumi |
Šie ir izplatīti piemēri, nevis fiksēti nozares noteikumi. Ražotāji pielāgo uzbūvi atbilstoši biezumam, stiprībai un klienta specifikācijām.
8. Aukstā iepriekšēja presēšana un karstā presēšana
Kad ražotāji pabeidz kārtošanu, tie pārnes vaļīgo komplektu uz presēšanas sekciju. Prese pārvērš sakrautās finiera kārtas saistītā panelī. Šis posms nosaka, vai atsevišķās loksnes kļūst par vienu stabilu produktu.
Aukstā iepriekšēja presēšana
Dažas ražošanas līnijas izmanto auksto iepriekšējo presi pirms karstās presēšanas. Tā pielieto spiedienu bez galvenā sildīšanas procesa. Šis solis sablīvē finiera komplektu un uzlabo apstrādes stabilitāti.
Iepriekšēja presēšana arī palīdz saglabāt paneļa izkārtojumu pārvietošanas laikā. Ne katra rūpnīca izmanto vienu un to pašu procesu, jo iekārtu konfigurācijas atšķiras.
Karstā presēšana
Karstā prese vienlaikus pielieto siltumu un spiedienu. Siltums aktivizē līmi, bet spiediens saved finiera kārtas ciešā saskarē.
Tipiskie darbības apstākļi ievērojami atšķiras:
Temperatūra: bieži aptuveni 100–180 °C atkarībā no procesa.
Spiediens: atkarīgs no paneļa konstrukcijas, blīvuma un līmes.
Presēšanas laiks: mainās atkarībā no biezuma, sveķiem un iekārtām.
Paneļa biezums: ietekmē nepieciešamo karsēšanas un sacietēšanas laiku.
Ražotājiem rūpīgi jālīdzsvaro šie parametri. Nepietiekama presēšana var izraisīt vāju saķeri vai slāņošanos. Pārmērīgs karstums vai spiediens var sabojāt koksni vai radīt citus defektus.
Mēs uzskatām karsto presēšanu par vienu no prasīgākajiem posmiem saplākšņa ražošanā. Labi rezultāti prasa konsekventu finiera sagatavošanu, precīzu līmes uzklāšanu un uzticamu preses kontroli.
9. Apmale, slīpēšana un virsmas apdare
Pēc karstās presēšanas paneļiem nepieciešama apdare. To malās var būt lieks finieris vai nelīdzenas daļas. Ražotāji izmanto apmales zāģus, lai iegūtu precīzus izmērus.
Paneļu slīpēšana
Slīpēšanas mašīnas izlīdzina paneļu virsmas un uzlabo biezuma viendabīgumu. Ražotāji var izvēlēties dažādus slīpēšanas līmeņus atbilstoši produkta prasībām. Dažiem produktiem tiek veikta papildu virsmas apstrāde vai dekoratīvs pārklājums.
Apdares darbības var ietvert:
Malu apmale
Virsmas slīpēšana
Biezuma kalibrēšana
Virsmas pārbaude
Dekoratīvā finiera uzklāšana
Aizsargpārklājums vai pārklājums
Precīzais process ir atkarīgs no galaprodukta. Būvniecības saplāksnis, mēbeļu saplāksnis un dekoratīvie paneļi ne vienmēr prasa identisku apdari.
10. Kvalitātes pārbaude un iepakošana
Pirms piegādes ražotāji pārbauda gatavos saplākšņa paneļus. Viņi pārbauda izmērus, biezumu, virsmas kvalitāti, saķeri un citas attiecīgās īpašības. Daži ražotāji veic arī mehāniskās un mitrumizturības pārbaudes.
Svarīgi saplākšņa kvalitātes parametri
Pārbaudes pozīcija |
Ko pārbauda ražotāji |
Garums un platums |
Izmēru precizitāte |
Biezums |
Viendabība visā panelī |
Mitruma saturs |
Atbilstība produktu prasībām |
Saistes izturība |
Līmes veiktspēja |
Virsmas kvalitāte |
Plaisas, caurumi un redzami defekti |
Plakanums |
Deformācija un paneļa deformēšanās |
Formaldehīda emisijas |
Atbilstība piemērojamajiem standartiem |
Testēšanas prasības atšķiras atkarībā no produkta klases un galamērķa tirgus. Ražotāji var ievērot tādus standartus kā EN 314, EN 636 vai attiecīgas valsts specifikācijas.
Pēc pārbaudes strādnieki šķiro un sakrauj kvalificētās plāksnes. Viņi aizsargā virsmas un malas pirms iepakošanas. Visbeidzot, rūpnīca sagatavo produktus uzglabāšanai un transportēšanai.
11. Kāda veida saplāksni var ražot ražotāji?
Dažādas ražošanas prasības rada dažādus saplākšņa produktus. Ražotāji pielāgo koksnes sugas, finiera biezumu, līmes veidus un plākšņu struktūras, lai apmierinātu klientu vajadzības.
Biežākās saplākšņa kategorijas ietver:
Skujkoku saplāksnis
Skujkoku saplāksnis izmanto tādas sugas kā priedi un egli. Ražotāji to parasti ražo būvniecībai, jumta segumam, sienu apšuvumam un grīdām.
Cietkoksnes saplāksnis
Cietkoksnes saplāksnis izmanto tādas sugas kā bērzu, apsi, ozolu un kļavu. To bieži izmanto mēbeļu ražošanā, skapjos, durvīs un iekštelpu apdarē.
Jūras saplāksnis
Jūras saplāksnis izmanto piemērotu finieri un mitrumizturīgas līmēšanas sistēmas. Ražotāji to projektē prasīgām ar mitrumu saistītām lietojumprogrammām. Tomēr pircējiem jāpārbauda piemērojamie jūras saplākšņa standarti un sertifikācijas.
Plēves pārklājuma saplāksnis
Plēves pārklājuma saplāksnim ir aizsargājoša virsmas plēve. Būvniecības uzņēmumi to parasti izmanto betona veidņiem. Plēve palīdz aizsargāt paneļa virsmu un atbalsta atkārtotu lietošanu, ja tā tiek pareizi uzturēta.
Dekoratīvais saplāksnis
Dekoratīvajā saplāksnī tiek izmantots pievilcīgs virsmas finieris vai virsmas apstrāde. Tas piedāvā gan strukturālas funkcijas, gan vizuālu pievilcību. Mēbeļu rūpnīcas un interjera dizaineri bieži izvēlas šo produktu.
12. Kā finiera žāvēšana ietekmē saplākšņa kvalitāti?
Mēs esam apsprieduši visu ražošanas procesu. Tomēr viena jautājums ir pelnījis lielāku uzmanību: kāpēc finiera žāvēšanai ir tik būtiska ietekme uz gatavo saplāksni?
Atbilde ietver vairākus savstarpēji saistītus ražošanas faktorus.
Pirmkārt, mitruma konsekvence ietekmē saķeri.Līmvielām ir nepieciešami piemēroti finiera apstākļi, lai izveidotu uzticamu saķeri. Lielas mitruma svārstības var radīt nekonsekventus rezultātus.
Otrkārt, žāvēšana ietekmē izmēru stabilitāti.Koksne dabiski maina izmērus, mainoties tās mitruma saturam. Pareiza žāvēšana palīdz ražotājiem kontrolēt šo uzvedību pirms montāžas.
Treškārt, žāvēšana ietekmē ražošanas efektivitāti.Nepietiekami izžāvēts finieris var palielināt defektus un pārtraukt turpmāko apstrādi. Konsekventa žāvēšana palīdz uzturēt vienmērīgāku ražošanas plūsmu.
Visbeidzot, žāvēšana ietekmē materiāla izmantošanu.Pārmērīga žāvēšana var padarīt finieri trauslu un palielināt plaisāšanu. Nepietiekama žāvēšana var radīt saķeres un presēšanas problēmas.
Šo iemeslu dēļ ražotājiem žāvēšanas iekārtas jāuzskata par svarīgu daļu no kopējās ražošanas stratēģijas. Piemērots Veneera žāvēšanas mašīna palīdz uzlabot procesa kontroli un atbalsta konsekventu finiera kvalitāti.
Secinājums: kvalitāte sākas ar katru slāni
Tātad, kā tiek ražots saplāksnis? Process sākas ar rūpīgi atlasītiem baļķiem un beidzas ar gataviem paneļiem, kas ir gatavi dažādiem lietojumiem. Starp šiem posmiem ražotājiem ir jāpārvalda lobīšana, apgriešana, žāvēšana, līmēšana, kārtošana, presēšana un apdare.
Katra operācija veicina gala rezultātu. Tomēr mēs uzskatām, ka šķiedras sagatavošana ir pelnījusi īpašu uzmanību. Vienmērīgs biezums, piemērots mitruma saturs un uzticami žāvēšanas apstākļi rada spēcīgu pamatu kvalitatīvam saplāksnim.
Uzņēmumā Shandong Shine Machinery mēs saprotam efektīvas šķiedras žāvēšanas nozīmi mūsdienu saplākšņa ražošanā. Mūsu mērķis ir palīdzēt ražotājiem uzlabot žāvēšanas konsekvenci, ražošanas efektivitāti un produktu kvalitāti. Galu galā pat visizturīgākais saplākšņa panelis sākas ar labi sagatavotu šķiedru.
Ja plānojat jaunu saplākšņa ražošanas līniju vai modernizējat esošo aprīkojumu, piemērotas žāvēšanas tehnoloģijas izvēle ir vērtīgs ieguldījums.